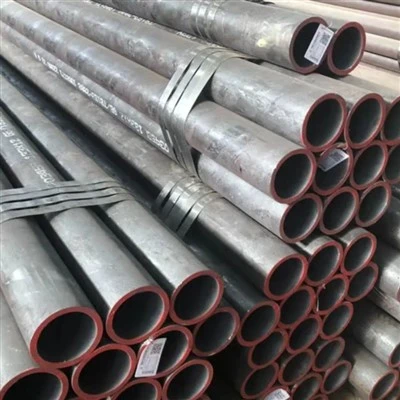
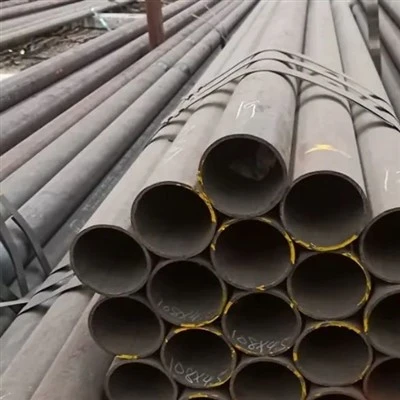
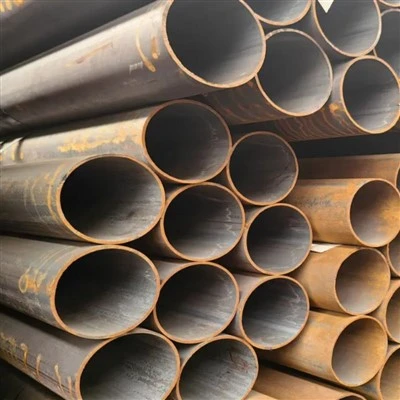
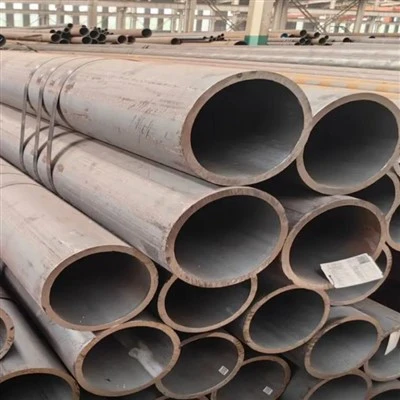
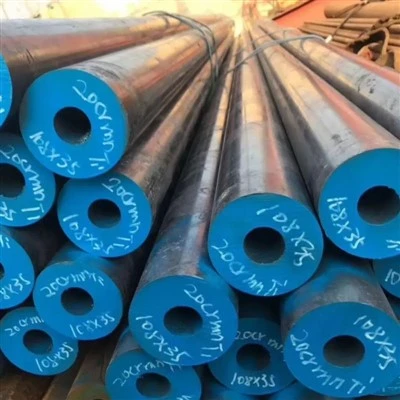
Produktets funktioner

Ultra-høj temperaturstyrke og krybemodstand (kernefordele)
Kernefordelen ved ASTM A335 P92 ligger i dens ultra-høje høje-temperaturstyrke og krybemodstand. Takket være delvis wolfram (W) substitution for molybdæn (Mo), optimeret V-Nb mikrolegering og en hærdet martensitisk mikrostruktur, udviser P92 betydeligt overlegen høj-krybebrudstyrke ved høj temperatur sammenlignet med P91 og traditionelt chrom-molybdænstål inden for 85.0 graders{0}-grader{05. Under forhold ved 620 grader er den tilladte spænding for P92 ca. 1,1-1,2 gange den for P91, og dens krybemodstand er ca. 1,5-2 gange større end P91. Dette gør den i stand til effektivt at modstå langsom plastisk deformation (krybning) af materialer under høj temperatur og tryk, hvilket sikrer sikkerheden og pålideligheden af rørledninger under langvarig-høj-temperaturservice. Med en minimumstrækstyrke på 620 MPa og en minimum flydespænding på 440 MPa - begge langt overstigende P91 (Større end eller lig med 585 MPa / Større end eller lig med 415 MPa) giver P92 mulighed for yderligere reduktion af vægtykkelsen, hvilket signifikant sænker rørledningens egenvægt, termisk spænding og den samlede omkostningsspænding.

Fremragende høj-temperaturoxidationsmodstand
Chromindholdet på 9 % i ASTM A335 P92 giver fremragende høj-temperaturoxidationsmodstand. I dampmiljøer med høj-temperatur kan P92 danne et tæt og stabilt Cr₂O₃-oxidlag, der effektivt modstår høj-temperaturoxidation og dampoxidation. Dens øvre grænse for oxidationstemperatur når 620-650 grader, hvilket er væsentligt bedre end P22 (mindre end eller lig med 565 grader) og P91 (mindre end eller lig med 593 grader). Denne egenskab gør det til et ideelt materiale til hoveddamprør i avancerede ultra-superkritiske kraftværker, der opererer ved 620 grader.

God bearbejdelighed og formbarhed
ASTM A335 P92 udviser gode kold- og varmbearbejdningsegenskaber, hvilket muliggør forskellige formningsprocesser såsom varmbukning, koldbukning og smedning. Det skal bemærkes, at P92 på grund af sin martensitiske struktur og højere wolframindhold har en lidt højere tendens til arbejdshærdning sammenlignet med P91. Det anbefales at inkludere passende mellemudglødningstrin under formningsoperationer. Dens bearbejdelighed er sammenlignelig med P91, og den kan bearbejdes ved hjælp af konventionelle bearbejdningsmetoder. Det anbefales at bruge hårdmetal skæreværktøj.

Strenge svejseydelse og krav til varmebehandling efter-svejsning
ASTM A335 P92 udviser god svejsbarhed. Men på grund af dens martensitiske mikrostruktur og høje indhold af W og Cr har den en stærk tendens til at hærde i den varme-påvirkede zone (HAZ) under svejsning, hvilket stiller ekstremt strenge krav til svejseprocesser og efter-svejsevarmebehandling (PWHT). Det anbefales, at forvarmningstemperaturen før svejsning er 200-300 grader. Efter svejsning skal PWHT udføres ved at opvarme til 730-780 grader, holde ved temperatur og derefter afkøle langsomt for at eliminere resterende svejsespændinger, blødgøre den varmepåvirkede zone og sikre den svejste samlings sejhed og revnemodstand. Svejseproceskravene til P92 er strengere end for P91. Det er tilrådeligt at have erfarne svejsere til at arbejde med streng kontrol over varmetilførslen.
Fremragende organisatorisk stabilitet og langsigtet-servicepålidelighed
ASTM A335 P92 udviser god organisatorisk stabilitet, når den er i langvarig-tjeneste ved temperaturer mindre end eller lig med 620 grader. Dets sammensætningsdesign på 9%Cr-0,5%Mo-1,8%W-V-Nb forbedrer effektivt materialets høje-temperaturkrybestyrke og oxidationsmodstand. Den hærdede martensitmikrostruktur sikrer stabiliteten af organisationen og opretholdelsen af mekaniske egenskaber under langvarig-højtemperaturservice. Efter normalisering og temperering (N+T) varmebehandling opnår P92 en ensartet og fin tempereret martensitmikrostruktur, der garanterer organisatorisk stabilitet og pålidelighed under høje temperaturforhold.
Tekniske specifikationer
Kemisk sammensætning (ASTM A335 / ASME SA335)
|
Element |
Standardkrav |
Note |
|
C |
0.07 - 0.13% |
Afbalancering af styrke og modstandskraft |
|
Mn |
0.30 - 0.60% |
Solid opløsning styrkelse, forbedre styrke |
|
P |
Mindre end eller lig med 0,020 % |
Skadelige elementer, strengt kontrolleret |
|
S |
Mindre end eller lig med 0,010 % |
Skadelige elementer, strengt kontrolleret |
|
Si |
Mindre end eller lig med 0,50 % |
Deoxidationsmiddel, forbedrer høj-temperaturoxidationsmodstand |
|
Cr |
8.50 - 9.50% |
Kerneelementer, der giver fremragende høj-temperatur-oxidationsbestandighed og korrosionsbestandighed |
|
Mo |
0.30 - 0.60% |
Kerneelementer til forbedring af høj-temperatur krybebrudstyrke (delvist erstattet af W) |
|
W |
1.50 - 2.00% |
Kerneelementer, der erstatter en del af Mo, forbedrer krybestyrken ved høje-temperaturer markant |
|
V |
0.15 - 0.25% |
Mikrolegeringselementer, forstærkning af nedbør, forbedrer krybestyrken ved høje-temperaturer markant |
|
NB |
0.04 - 0.09% |
Mikrolegeringselementer, kornforfining, forbedrer høj-temperaturstyrke og sejhed |
|
N |
0.030 - 0.070% |
Solid løsningsforstærkning for at forbedre høj-temperaturstyrke |
|
Al |
Mindre end eller lig med 0,02 % |
Streng kontrol for at sikre renhed |
|
Fe |
Resterende mængde (≈ 88%) |
Matrix element |
Fysiske egenskaber
|
Præstation |
Numerisk værdi/interval |
Testbetingelser |
|
Tæthed |
≈ 7,75 g/cm³ |
Rumtemperatur (20 grader) |
|
Smeltepunkt |
≈ 1350-1400 grader |
- |
|
Elektrisk modstand |
≈ 0.45 μΩ·m |
Rumtemperatur |
|
Termisk ledningsevne |
≈ 30 W/(m·K) |
Rumtemperatur |
|
Termisk udvidelseskoefficient (20-100 grader) |
≈ 10.8 × 10⁻⁶ /K |
- |
|
Elastikmodul (Youngs modul) |
≈ 195 GPa |
Rumtemperatur |
|
Poissons forhold |
≈ 0.28 |
Rumtemperatur |
|
Magnetisme |
Ferromagnetisk |
Martensitisk struktur, som er magnetisk |
Mekaniske egenskaber (normaliseret + hærdet, typiske værdier, ASTM A335)
|
Præstation |
Typisk værdi |
Implementeringsstandarder |
|
Trækstyrke |
Større end eller lig med 620 MPa |
ASTM A335 |
|
Udbyttestyrke (0,2 % offset) |
Større end eller lig med 440 MPa |
ASTM A335 |
|
Forlængelse (målelængde 2in/50mm) |
Større end eller lig med 20 % |
ASTM A335 |
|
Hårdhed |
Mindre end eller lig med 250 HB (typisk værdi) |
- |
Note: The strength level of P92 is significantly higher than that of P91 (≥585 MPa / ≥415 MPa). Its core advantages lie in the substitution of part of Mo with W and optimized V-Nb micro-alloying, which bring ultra-high high-temperature strength and creep resistance, enabling long-term safe operation of 620°C class ultra-supercritical units. For higher temperature grades (>650 grader), nikkel-baserede legeringer anbefales.
Ydeevne ved høj-temperatur
ASTM A335 P92 opretholder høje styrkeniveauer ved forhøjede temperaturer og er velegnet til langvarige-høje-temperaturer på op til 620 grader:
|
Temperatur |
Trækstyrke (MPa, ca.) |
Bevarelse af ydeevne |
|
Stuetemperatur (20 grader) |
Større end eller lig med 620 |
100% |
|
400 grader |
≈ 560 |
Større end eller lig med 90 % |
|
500 grader |
≈ 520 |
Større end eller lig med 84 % |
|
600 grader |
≈ 450 |
Større end eller lig med 73 % |
|
620 grader |
≈ 420 |
Større end eller lig med 68 % |
|
650 grader |
≈ 370 |
Større end eller lig med 60 % |
Langtids-termisk stabilitet og mikrostrukturel stabilitet
ASTM A335 P92 udviser god mikrostrukturel stabilitet under lang-service ved temperaturer mindre end eller lig med 620 grader. Den delvise substitution af Mo med W og optimeret V-Nb-mikrolegering forbedrer effektivt høj-temperaturkrybestyrke og oxidationsmodstand. Den mikrostrukturelle stabilitet falder dog, og krybestyrken falder betydeligt, når den bruges til lang-service over 650 grader. Derfor anbefales det ikke til længere{11}}service over 650 grader. For højere temperaturkvaliteter foreslås nikkel-baserede legeringer.
Varmebehandlingssystem
Den endelige ydeevne af ASTM A335 P92 er meget afhængig af varmebehandlingsregimet, med fælles specifikationer som følger:
1. Normaliserende behandling (normalisering)
Opvarm til 1040-1065 grader, hold i tilstrækkelig tid (ca. 1 time pr. tomme vægtykkelse), luftkøl derefter eller blæserkølet. Dette resulterer i en ensartet, fin martensitisk struktur, der forbereder den til efterfølgende temperering.
2. Tempereringsbehandling(tempering)
Opvarm til 730-780 grader, hold i tilstrækkelig tid, og luftkøl derefter. Dette eliminerer spændinger induceret ved normalisering, opnår hærdet martensitmikrostruktur, optimerer sejhed og plasticitet og opnår de endelige serviceegenskaber.
3. Fuld udglødning (valgfrit)
Opvarm til 850-900 grader, hold ved temperatur, og afkøl derefter ovnen til ca. 650 grader, efterfulgt af luftkøling til stuetemperatur. Dette bruges til at eliminere koldbearbejdningsbelastninger eller forbedre koldbearbejdningsformbarheden.
Opmærksomhed:
Varmebehandlingstemperaturen for P92 er sammenlignelig med P91 (normalisering 1040-1065 grader) og skal kontrolleres strengt
Efter-svejsevarmebehandling (PWHT) skal udføres efter svejsning. Det involverer opvarmning til 730-780 grader, fastholdelse ved temperatur og derefter langsom afkøling for at eliminere resterende svejsespændinger og blødgøre den varmepåvirkede zone.
Svejseproceskravene for P92 er strengere end for P91. Det anbefales strengt at kontrollere svejsevarmetilførslen og forvarmningstemperaturen (200-300 grader).
Varmebehandlingstemperaturen og -tiden skal kontrolleres strengt for at undgå kornforgrovning eller ydelsesudsving.
Gældende medier
Høj-temperaturdamp
Hoveddamprør fra ultra-superkritiske kraftværker (mindre end eller lig med 620 grader), høj-eftervarmerør, overhedningsrør og eftervarmerør
Procesgasser med høj-temperatur og-højt tryk
Høj-temperatur- og højtryksrørledninger til kemisk udstyr såsom syntetisk ammoniak, methanol og gødning
Atomkraftværk
Nuclear Island varmevekslerrør, dampgeneratorrør
Varmt vand
Varmenet, varmeanlæg
Varmeoverførselsolie og termiske bærere
Rørledninger til kemiske varmeoverførselssystemer
Bemærk: ASTM A335 P92 er ikke egnet til stærkt ætsende medier såsom stærke oxiderende syrer og høj-temperatur og høj-koncentration af chlorider. Dens øvre grænse for oxidationsmodstand er ca. 620-650 grader; nikkel-baserede legeringer anbefales over denne temperatur. P92 har strenge krav til svejseprocesser og bør betjenes af erfarne svejsere.


ASTM A335 P92 er velegnet til ultra-høje temperatur- og-højtryksforhold fra 580 til 620 grader. Det er det foretrukne materiale til avancerede ultra-superkritiske kraftværker og atomkraftprojekter i 620 graders klassen og anbefales til brug i følgende områder:
Ansøgningsfelter
-
Fossilt brændstofproduktion (kerneapplikation)
● Hoveddamprør for avancerede ultra-superkritiske kraftværker (mindre end eller lig med 620 grader)
● Høj-temperatureftervarmerrør, høj-overhedningsrør med høj temperatur
● Kedelhoved, overhedningshoved
● Høj-temperatur damprørledningssystem -
Atomkraftproduktion (kerneapplikation)
● Atomkraftværks varmevekslerrør
● Nuklear ø-dampgeneratorrør
● Høj-temperatur- og-højtryksprocesrørledninger i atomkraftværker -
Petrokemisk
● Høj-temperatur- og-højtryksrørledninger til hydrobehandlings-/hydrokrakningsenheder i raffinaderier
● Katalytisk reformeringsenhed procesrør
● Høj-temperaturrørledninger i ethylenkrakningsenheder -
Kemi- og gødningsindustrien
● Høj-procesrørledninger til ammoniaksynteseanlæg
● Methanolfabrik omformater gasrørledninger
● Høj-temperatur og-højtryksrør i gødningsfabrikker -
Rørfittings med høj-temperatur og-højtryk
● Høje-albuer, t-shirts og reduktionsstykker
● Smedede rørfittings, flanger
Levering og tilpasning
Vi tilbyder fleksible og pålidelige forsyningskædeløsninger for at sikre, at du modtager ASTM A335 P92 legeret stålrør, der perfekt matcher dine projektkrav.
Materialeformer, der kan tilpasses
Vi støtter fremstilling af forskellige grund- og specialformer i henhold til tegninger eller specifikationer.
|
Form |
 Sømløst stålrør
|
 Stor-diameter tykt-vægget rør
|
 Legeret stålrør
|
|---|---|---|---|
|
Konventionel rækkevidde |
Udvendig diameter: 10.3 - 1067 mm; Vægtykkelse: 1 - 150 mm |
Udvendig diameter: 219 - 1067 mm; Vægtykkelse: 20 - 150 mm |
Udvendig diameter: 10.3 - 610 mm; Vægtykkelse: 1 - 50 mm |
|
Mulighed for tilpasning |
Varmt-valsede / kolde-trukne sømløse rør, fast-skæring, skråbearbejdning, rørendegevind, specielle varmebehandlingsforhold (normalisering + anløbning / udglødning) |
Varmekspansion, skæring i fast-længde, skråbearbejdning, særlige varmebehandlingsforhold |
Kold-trukne præcisionsrør, fast-skæring, speciel overfladebehandling |
Hvorfor vælge os? - Pålidelig teknisk teknologi. Pålidelig levering.
Vi er ikke kun en leverandør, men en betroet materialepartner for dig i Kina.

Vertikalt integreret produktion
Ejer 20.000㎡ anlæg med 10+ automatiserede linjer (8,000+ tons/år). Internt-værktøjs- og matricecenter muliggør hurtig tilpasning og effektiv omkostningskontrol - ingen mellemmandsopmærkning.

Streng kvalitetskontrol på alle stadier
Fuld sporbarhed på tværs af vigtige QC-kontrolpunkter gennem hele produktionen. 100 % i overensstemmelse med ASTM/ASME-, EN- og GB-standarderne. Materialetestrapporter tilgængelige med hver forsendelse.

Pålidelig levering og eksportemballage
10+ års eksport til Europa, Nordamerika, Sydøstasien og Mellemøsten med vandtæt og anti-rustbeskyttelse kombineret med fleksible forsendelsesmuligheder sikrer sikker og-ankomst.

Prøvevalidering før masseproduktion
Vi leverer gratis prøver til kvalitetskontrol, så du kun kan placere bulkordrer efter godkendelse. Vi sikrer konsistens fra prøve til masseproduktion ved nøjagtige dimensionsmålinger og gennemsigtig fremstilling.
FAQ
Q: Hvad er de vigtigste fordele ved ASTM A335 P92?
Q: Hvad er forskellen mellem ASTM A335 P92 og P91? Hvordan vælger man mellem dem?
Q: Hvad er forskellene mellem ASTM A335 P92 og P22? Hvordan vælger man mellem dem?
Q: Hvad er den maksimale driftstemperatur for ASTM A335 P92?
Q: Hvad er svejseydelsen af ASTM A335 P92?
Q: Hvad er korrosionsbestandigheden af ASTM A335 P92?
Populære tags: astm a335 p92, Kina astm a335 p92 producenter, leverandører, fabrik