Produktets funktioner

Økonomisk styrkematchning (kernefordel)
Kernefordelen ved J55 ligger i dets ekstremt høje omkostnings-ydelsesforhold. For konventionelle olie- og gasbrønde med lav dybde, lavt tryk og ikke-ætsende medier er J55 det foretrukne valg til styring af ingeniøromkostninger. Især når den kombineres med ERW-processen (Electric Resistance Welding), giver den høj dimensionsnøjagtighed, ensartet vægtykkelse og lavere produktionsomkostninger end sømløse rør, hvilket gør det til den optimale økonomiske løsning til at erstatte sømløse rør af lav kvalitet.
|
Præstationsindikatorer |
PSL1-krav |
|
Minimum udbyttestyrke (MPa) |
379 |
|
Maksimal udbyttestyrke (MPa) |
552 |
|
Minimum trækstyrke (MPa) |
483 |
|
Maksimal trækstyrke (MPa) |
- |
|
Flydestyrkeforhold |
Ingen obligatoriske krav |
|
Forlængelse |
Beregn og bestem ved hjælp af tabelformlen fra API Spec 5CT |
Bemærk: J55 har lavere styrke end K55, N80, L80 og P110, hvilket gør den velegnet til medium til lavtryksbrønde. Det er ikke anvendeligt i H₂S sure miljøer; til sure driftsforhold bør sulfidbestandige stålkvaliteter vælges.

God svejseydelse (kernekrav til foringsrør og rør)
API 5CT J55 har en moderat kulstofækvivalent, der tilbyder god svejseydelse, der opfylder kravene til konstruktion og koblingssvejsning på stedet. J55 har typisk et kulstofindhold på Mindre end eller lig med 0,40% og manganindhold på Mindre end eller lig med 1,60%, med god sejhed i den varmepåvirkede zone af feltsvejsning og lav risiko for koldrevner.
Vigtige svejsepunkter:
- Medium kulstofækvivalent, hvilket reducerer hærdningstendensen i den varmepåvirkede zone og mindsker risikoen for kolde revner
- Streng kontrol med skadelige urenheder P og S for at sikre renheden af basismaterialet og svejsesømmen
- Understøtter sømløs rørstødsvejsning og ERW svejset rør højfrekvenssvejsning, med god ydeevne i feltringsvejsning
Den øvre grænse for kulstofindhold for J55 er relativt bred; forvarmning er generelt ikke nødvendig under normale driftsforhold. For tykvæggede eller højspændende samlinger anbefales forvarmning ved 80-120 grader. Dette er en erfaringsværdi for ingeniørpraksis. API-standarden kræver ikke en forvarmningstemperatur; faktisk forvarmning skal følge WPS-svejseprocedurens kvalifikation. Efter svejsning skal du kontrollere hårdheden af svejsesømmen. J55 anbefales heller ikke til sure H₂S-brugsforhold.

God sejhed og modstandsdygtighed over for skøre brud
J55 er kun tilgængelig på PSL1-niveau. API-standarden pålægger ikke Charpy effekttestning; slagtest udføres kun, når det udtrykkeligt kræves i købskontrakten. Den har en ferrit-perlit-mikrostruktur og er velegnet til brug i lavvandede og semi-flade brønde under normale temperaturforhold. Det anbefales ikke til brug ved lave temperaturer og alvorlige driftsforhold.
Typiske påvirkningskrav (skal kun implementeres, når det er aftalt i kontrakten):
- Testtemperatur: I henhold til brugerens projektkrav
- Effektenergi: som aftalt i indkøbsaftalen

God korrosionsbestandighed og miljøtilpasningsevne
API 5CT J55 har ensartet korrosionsbestandighed i atmosfærisk, ferskvand, jord og generelle olie- og gasmedier. Det anbefales ikke til brug i H₂S-holdige sure olie- og gasmiljøer; i stedet bør der vælges C90/T95 sur service stålkvaliteter. For CO₂-korrosionsforhold kræves en vurdering, og 13Cr eller andre korrosionsbestandige legeringer bør vælges til alvorlige korrosionsmiljøer.
God koldbøjnings- og forarbejdningsydelse
API 5CT J55 har et moderat kulstofindhold og udviser god koldbøjningsformbarhed, hvilket gør det muligt for den at gennemgå koldbøjning såvel som varmbøjning til albuefremstilling. Rørenderne understøtter gevindskæring, opstilling og affasning og kan behandles med STC/LTC/BTC gevind for at opfylde API 5CT gevind og koblings tekniske krav.
Tekniske specifikationer
Kemisk sammensætning (API Spec 5CT / ISO 11960)
|
Element |
PSL1 |
Note |
|
C |
Mindre end eller lig med 0,40 % |
Kontroller kulstofindholdet for at sikre svejseydelse |
|
Mn |
Mindre end eller lig med 1,60 % |
Solid opløsning styrkelse, forbedre styrke |
|
P |
Mindre end eller lig med 0,030 % |
Skadelige urenheder, strengt kontrolleret |
|
S |
Mindre end eller lig med 0,030 % |
Skadelige urenheder, strengt kontrolleret |
|
Si |
Mindre end eller lig med 0,45 % |
Deoxidation, forstærket matrix |
|
CEIIW |
Ingen obligatoriske krav |
ERW produkter kan arrangeres efter aftale |
Fysiske egenskaber
|
Ejendom |
Værdi/område |
Testbetingelser |
|
Tæthed |
8,0 g/cm³ |
Rumtemperatur (20 grader) |
|
Smeltepunkt |
1360 - 1397 grad |
--- |
|
Resistivitet |
≈ 0.97 - 1.0 μΩ·m |
Rumtemperatur |
|
Termisk ledningsevne |
≈ 12 W/(m·K) |
Rumtemperatur |
|
Termisk udvidelseskoefficient (20-100 grader) |
≈ 14.9 - 16.0 × 10⁻⁶ /K |
--- |
|
Elastikmodul (Youngs modul) |
≈ 195 GPa |
Rumtemperatur |
|
Magnetisme |
Ikke-magnetisk (fuldstændig austenitisk i opløsningsglødet tilstand, med ekstrem lav permeabilitet) |
Det er i det væsentlige ikke-magnetisk under forskellige forhold |
Fysiske egenskaber
|
Ejendom |
Værdi/område |
Testbetingelser |
|
Tæthed |
≈ 7,85 g/cm³ |
Stuetemperatur (20 grader) |
|
Smeltepunkt |
≈ 1420–1460 grader |
- |
|
Elasticitetsmodul |
≈ 207 GPa |
Stuetemperatur |
|
Termisk ledningsevne |
≈ 50 W/(m·K) |
Stuetemperatur |
|
Termisk udvidelseskoefficient (20-100 grader) |
≈ 11.5 × 10⁻⁶ /K |
- |
|
Poissons forhold |
≈ 0.28 |
Stuetemperatur |
Mekaniske egenskaber (typiske værdier)
|
Ejendom |
PSL1 |
Standard |
|
Minimum flydespænding |
379 MPa |
API Spec 5CT / ISO 11960 |
|
Maksimal flydespænding |
552 MPa |
API Spec 5CT / ISO 11960 |
|
Minimum trækstyrke |
483 MPa |
API Spec 5CT / ISO 11960 |
|
Maksimal trækstyrke |
- |
API Spec 5CT / ISO 11960 |
|
Forlængelse |
Beregn og bestem ved hjælp af tabelformlen fra API Spec 5CT |
API Spec 5CT |
Note:'55' i J55 repræsenterer en minimum flydespænding på 55.000 psi (379 MPa), hvor den numeriske enhed er ksi (kips per square inch). Rørmaterialets faktiske flydespændingsområde er 379–552 MPa.
Gældende medier
1. Olie og naturgas:
Mellem lavt brøndhus, slanger og koblinger
2. Højtryksolie- og gasbrønde:
Mellem lavvandet brønd, lavtryksolie- og gasbrønd
3. Generelle væsker:
Konventionel olie- og gasbrøndfærdiggørelse og -produktion
Bemærk: API 5CT J55 er ikke egnet til H₂S-holdige sure olie- og gasforhold; til sure forhold bør API 5CT sur-resistente stålkvaliteter C90, T95 eller korrosionsbestandige legeringer 13Cr og 22Cr vælges.
Produktformer og fremstillingsproces
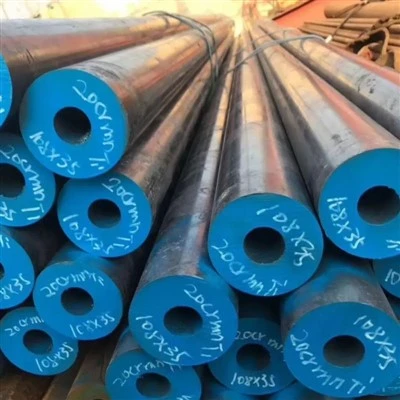
Sømløst stålrør (Sømløs)
• Proces: varmvalsende piercing + forlængelsesvalsning + som rullet / normaliseret varmebehandling
• OD-område: 114,3–508 mm (4-1/2″–20″)
• Vægtykkelsesområde: 5,21–16,13 mm
• Egenskaber: svejsefri med pålidelig trykmodstand, velegnet til lavvandede/medium lavtryksolie- og gasbrønde
• Typiske anvendelser: rør og foringsrør til CO₂-holdige brønde, højtryksbrønde, brøndhovedopsamlingsledninger
Lige søm højfrekvent modstand svejset rør ERW (J55 ERW leveres som et standardprodukt under API5CT, ingen SR11 påkrævet)
• Proces: Varmvalset spole → Koldbøjningsformning → Højfrekvent modstandssvejsning → Normalisering af varmebehandling
• Ydre diameterområde: Mindre end eller lig med 508 mm (20\\")
• Vægtykkelsesområde: Mindre end eller lig med 16 mm
• Funktioner: Høj dimensionsnøjagtighed, høj produktionseffektivitet og betydelige omkostningsfordele
• Typiske anvendelser: lavvandede brønde, halvdybe brønde, lavtryksolie- og gasbrønde, generel væsketransport
• Svejsekontrol: Højfrekvent svejseproces, svejsesøm opfylder alle API 5CT-krav til ERW-produkter
Gældende standarder og leveringsbetingelser
• Standarder: API Spec 5CT, ISO 11960, GB/T 19830
• Produktspecifikationsniveauer: PSL1 (Basic Level) som standard; PSL2 er en ekstra Anneks H-opgradering, der skal udtrykkeligt aftales i købskontrakten.
• Leveringstilstand: Varmvalsning / Normalisering
• Slutbehandling: glat ende, skrå ende, gevindende (STC, LTC, BTC), specialgevind ende
• Certificering: Giv materialecertifikater i overensstemmelse med indkøbskontraktens krav; PSL1 har ikke obligatoriske SR15-certifikater eller obligatoriske sporbarhedsklausuler i fuld proces.
Varmebehandlingssystem og svejsepunkter
API 5CT J55 leveres i varmvalset eller normaliseret tilstand og kræver ikke bratkøling, temperering eller andre varmebehandlingsprocesser.
1. Normaliserende behandling:
Opvarm til 850-930 grader, luftkøl derefter for at opnå en ferrit-perlit mikrostruktur, som balancerer styrke og sejhed.
2. Varmebehandling efter svejsning (efter behov):
Hvis der er behov for spændingsaflastning af svejserestspændinger, kan spændingsudglødning ved 550-620 grader med en holdetid på 1-2 timer udføres; kontroller nøje opvarmnings- og afkølingshastighederne for at undgå at påvirke grundmaterialets egenskaber.
Vigtig påmindelse:
• For generelle olie- og gasdriftsforhold uden H₂S er afspændingsvarmebehandling generelt ikke påkrævet efter svejsning.
• J55 er ikke egnet til H₂S sure medier. Til sure driftsforhold bør anti-svovl stålkvaliteter C90/T95 vælges.
• Styr svejsevarmetilførslen og interpass-temperaturen for at forhindre groft kornvækst og overdreven hårdhed i den varmepåvirkede zone.
API 5CT J55 er velegnet til olierør, foringsrør og koblinger i mellem- og lavvandede brønde samt lavtryksolie- og gasbrønde. De anbefalede applikationer er som følger:
Ansøgningsfelter
-
Olie- og naturgasboring
• Medium lavt brøndboringsrør, rør
• Lavtryksolie- og gasbrønd
• Konventionel færdiggørelse af olie- og gasbrønde og olieproduktion
• Underjordiske brøndhovedforbindelseskomponenter
Levering og tilpasning
Vi leverer fleksible og pålidelige forsyningskædeløsninger for at sikre, at du opnår API 5CT J55 OCTG, der nøjagtigt matcher dine projektkrav.
Materialeformer, der kan tilpasses
Vi understøtter produktionen af forskellige basis- og specialformer til tegninger eller specifikationer.
|
Form |
Sømløs rør
|
Lige søm elektrisk modstand svejset rør ERW
|
|---|---|---|
|
Konventionel rækkevidde |
Udvendig diameter: 114,3–508 mm; Vægtykkelse: 5,21–16,13 mm |
Udvendig diameter: 114,3–508 mm; Vægtykkelse: 5,21–16 mm |
|
Mulighed for tilpasning |
Varmvalsede sømløse rør, skæring med fast længde, affasning, rørendegevind, særlige varmebehandlingsbetingelser |
Højfrekvente ERW-svejsede rør, skæring med fast længde, skråbearbejdning og anti-korrosionsbehandling af belægning |
Hvorfor vælge os? - Pålidelig ingeniørteknologi. Pålidelig levering.
Vi er ikke kun en leverandør, men en betroet materialepartner for dig i Kina.

Vertikalt integreret produktion
Ejer 20.000㎡ anlæg med 10+ automatiserede linjer (8,000+ tons/år). Internt værktøj og matricecenter muliggør hurtig tilpasning og effektiv omkostningskontrol - ingen mellemmandsopmærkning.

Streng kvalitetskontrol på alle stadier
Fuld sporbarhed på tværs af vigtige QC-kontrolpunkter gennem hele produktionen. 100 % i overensstemmelse med ASTM/ASME-, EN- og GB-standarderne. Materialetestrapporter tilgængelige med hver forsendelse.

Pålidelig levering og eksportemballage
10+ års eksport til Europa, Nordamerika, Sydøstasien og Mellemøsten med vandtæt og antirustbeskyttelse kombineret med fleksible forsendelsesmuligheder sikrer sikker ankomst til tiden.

Prøvevalidering før masseproduktion
Vi leverer gratis prøver til kvalitetskontrol, så du kun kan placere bulkordrer efter godkendelse. Vi sikrer konsistens fra prøve til masseproduktion ved nøjagtige dimensionsmålinger og gennemsigtig fremstilling.
Oversigt over kernefordele
Medium styrke, høj omkostningseffektivitet
Minimum flydespænding på 379 MPa og minimum trækstyrke på 483 MPa, der opfylder driftsbetingelserne for mellem- og lavtryksolie- og gasbrønde med en fremtrædende økonomisk omkostningsfordel.
01
Varmvalset / Normaliseret levering
Mikrostrukturen er ferrit-perlit, velegnet til konventionelle driftsforhold i lavvandede til mellemdybder.
02
God svejseydelse
Kontrollerbar kulstofækvivalent muliggør svejsning på stedet af sømløse rør og ERW-svejsede rør med fremragende feltringsvejsningskonstruktionsydelse.
03
Forskellige forsyningsformularer
Både sømløse og ERW svejsede rør leveres som standard med et ydre diameterområde på 114,3 til 508 mm.
04
Overholder flere internationale standarder
API Spec 5CT, ISO 11960, GB/T 19830 osv.
05
FAQ
Q: Har API 5CT J55 PSL2? Hvordan vælger man det?
Q: Hvad er forskellene mellem API 5CT J55, K55, N80-1, N80Q, L80-1, P110? Hvordan vælger man?
Q: Hvad er den maksimale driftstemperatur for API 5CT J55?
Q: Hvad med svejsbarheden af API 5CT J55?
Q: Hvordan er korrosionsbestandigheden af API 5CT J55?
Q: Kan API 5CT J55 erstatte ASTM A53?
Populære tags: api 5ct j55, Kina api 5ct j55 producenter, leverandører, fabrik