


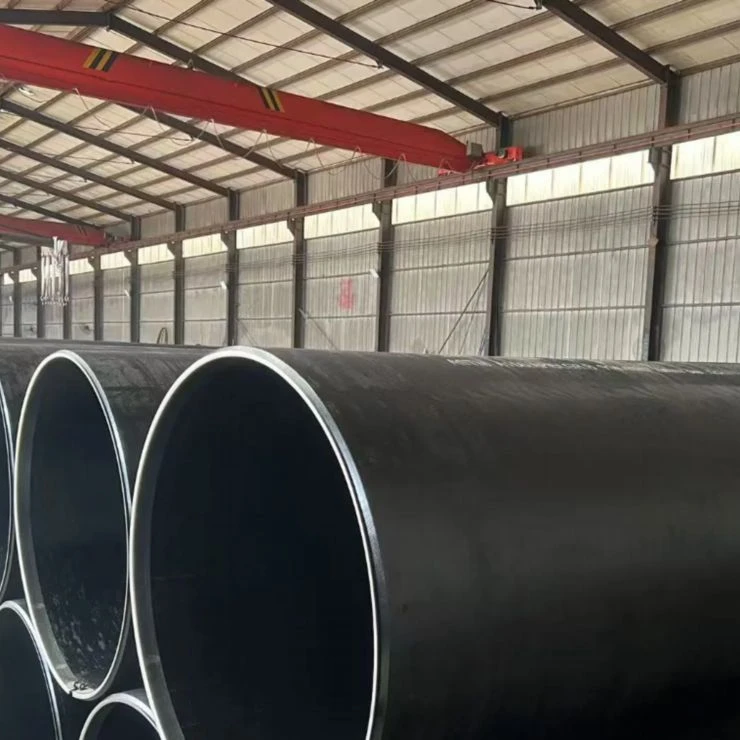


Produktets funktioner

Høj styrke matchet med god sejhed (kernefordel)
Kernefordelen ved API 5L X60 ligger i dens fremragende balance mellem høj styrke og sejhed. Takket være dets lave-kulstofmikro-legerede design (med kulstofindhold typisk mindre end eller lig med 0,16-0,22%) og TMCP-kontrollerede valse- og afkølingsproces, opretholder X60 en god slagsejhed ved lav temperatur, samtidig med at den sikrer en minimum flydespænding på 415 MPa-styrke på minimum 500 MPa. Dens flydespænding er cirka 1,43 gange større end X42 (290 MPa), hvilket gør den velegnet til transmissionsapplikationer med højere tryk.
|
Præstationsindikatorer |
PSL1-krav |
PSL2-krav |
|
Minimum udbyttestyrke (MPa) |
415 |
415 |
|
Maksimal udbyttestyrke (MPa) |
- |
565 |
|
Minimum trækstyrke (MPa) |
520 |
520 |
|
Maksimal trækstyrke (MPa) |
- |
760 |
|
Udbytteforhold |
- |
Normalt mindre end eller lig med 0,93 |
|
Forlængelse |
Større end eller lig med 22 % |
Større end eller lig med 22 % |
Bemærk: PSL2 sætter grænser for både maksimal flydespænding og maksimal trækstyrke (med øvre grænser på henholdsvis 565 MPa og 760 MPa), hvilket sikrer, at materialet har tilstrækkelig plastisk deformationsevne og en højere sikkerhedsmargin for at undgå risici for sprøde svigt forårsaget af et for højt udbytteforhold-til{4.}

Fremragende svejseydelse (kernekrav til rørledningsstål)
Det lave kulstofækvivalente design af API 5L X60 sikrer fremragende svejseydelse, hvilket er et kernekrav for stor-konstruktion af rørledningsstål. Graden PSL2 kræver en kulstofækvivalent (CEIIW) Mindre end eller lig med 0,43 og Pcm Mindre end eller lig med 0,25, hvilket sikrer god sejhed og modstandsdygtighed over for koldrevnedannelse i den varme-berørte zone under feltsvejseforhold.
Vigtige svejsepunkter:
• Lav CE-værdi:
Reducerer effektivt den svejsevarme-berørte zones tendens til at hærde og mindsker risikoen for kolde revner
• Lavt indhold af-skadeligt-element:
Indholdet af P og S er strengt kontrolleret (S mindre end eller lig med 0,010%) for at sikre renheden af svejsningen og basismetallet
• Velegnet til forskellige svejsemetoder:
Stumsvejsning af sømløse stålrør, dykbuesvejsning af spiral-/ligesømsvejsede rør osv., med god feltringsvejseydelse
For PSL1-kvalitet er den øvre grænse for kulstofindhold relativt bred (mindre end eller lig med 0,26%), og forvarmning ved 100-150 grader anbefales under svejsning; for PSL2-kvalitet er kravet til kulstofindhold strengere (mindre end eller lig med 0,16-0,18%), hvilket resulterer i bedre svejsbarhed og typisk ikke behov for speciel forvarmning eller kun kræver en lavere forvarmningstemperatur.

God sejhed ved lav-temperatur og modstandsdygtighed over for sprøde brud
API 5L X60 PSL2-kvaliteten kræver Charpy V-notch-slagtest for at sikre materialets modstandsdygtighed over for sprøde brud under lav-temperaturservice. Den finkornede-mikrostruktur opnået gennem TMCP-processen forbedrer markant materialets sejhed ved lav-temperatur, hvilket gør det muligt at anvende X60-rørstål pålideligt i kolde områder og miljøer med store sæsonbestemte temperaturvariationer.
Typisk slagfasthedsindeks (PSL2):
• Testtemperatur: Typisk -20 grader eller lavere (i henhold til brugerkrav)
• Minimum slagenergi: Større end eller lig med 27 J (gennemsnitsværdi) / Større end eller lig med 20 J (enkeltværdi)

God korrosionsbestandighed og miljøtilpasningsevne
API 5L X60 udviser god modstandsdygtighed over for ensartet korrosion i normale atmosfæriske, ferskvands-, jord- og olie- og gasmedier. Til sure servicemiljøer (indeholdende H₂S) giver API 5L PSL2 Appendiks J supplerende krav til syre-resistente rør (X60MS / L415MS), herunder lavere svovlindhold (mindre end eller lig med 0,002%), hårdhedskontrol (mindre end eller lig med 250 HV af HIC/verstifikationsmodstandsevne) og strenge SSCHV.
For havmiljøet giver Appendiks H og Appendiks J til PSL2 de tilsvarende supplerende materialekrav gældende for offshore-platforms strukturelle rør og undersøiske rørledninger.
God koldbøjning og forarbejdningsydelse
API 5L X60 har et lavere kulstofindhold og moderat udbytte-til-trækforhold (typisk mindre end eller lig med 0,93 for PSL2), hvilket giver den god koldbøjningsformbarhed. Den er velegnet til produktion af koldt-bøjet rør og kan bruges til at fremstille varmebøjninger gennem varmebøjningsprocesser. Det udviser også gode skære-, blanknings- og rulledannende egenskaber under spole- og pladeforhold. Dens arbejdshærdningsegenskaber hjælper med at øge styrken efter koldbøjning.
Tekniske specifikationer
Kemisk sammensætning (API Spec 5L / ISO 3183)
|
Element |
PSL1 sømløs rør |
PSL1 svejset rør |
PSL2 |
Note |
|
C |
Mindre end eller lig med 0,28 % |
Mindre end eller lig med 0,26 % |
Mindre end eller lig med 0,16-0,18 % |
Lavt-kulstofdesign for at sikre svejsbarhed og lav-temperatursejhed |
|
Mn |
Mindre end eller lig med 1,40 % |
Mindre end eller lig med 1,40 % |
Mindre end eller lig med 1,40 % |
Solid opløsning styrkelse, forbedre styrke |
|
P |
Mindre end eller lig med 0,030 % |
Mindre end eller lig med 0,030 % |
Mindre end eller lig med 0,025 % |
Skadelige elementer, strengt kontrolleret |
|
S |
Mindre end eller lig med 0,030 % |
Mindre end eller lig med 0,030 % |
Mindre end eller lig med 0,010 % |
Skadelige elementer, strengt kontrolleret for at sikre lav-temperatursejhed |
|
Si |
Mindre end eller lig med 0,45 % |
Mindre end eller lig med 0,45 % |
Mindre end eller lig med 0,45 % |
Deoxidizer, forbedrer styrke |
|
V |
Mindre end eller lig med 0,05 % |
Mindre end eller lig med 0,05 % |
Mindre end eller lig med 0,10 % |
Mikrolegeringselementer, nedbørsstyrkende |
|
NB |
Mindre end eller lig med 0,05 % |
Mindre end eller lig med 0,05 % |
Mindre end eller lig med 0,05 % |
Mikrolegeringselementer, kontrolleret valsning til finkorn |
|
Ti |
Mindre end eller lig med 0,04 % |
Mindre end eller lig med 0,04 % |
Mindre end eller lig med 0,04 % |
Mikrolegeringselementer, nedbørsstyrkende |
|
Cr |
- |
- |
Mindre end eller lig med 0,50 % |
Forbedre hærdbarhed og korrosionsbestandighed |
|
Mo |
- |
- |
Mindre end eller lig med 0,20 % |
Forbedre hærdbarheden og tempereringsstabiliteten |
|
Ni |
- |
- |
Mindre end eller lig med 0,20 % |
Forbedre sejhed ved lav-temperatur |
|
Cu |
- |
- |
Mindre end eller lig med 0,20 % |
Forbedre atmosfærisk korrosionsbestandighed |
|
CEIIW |
- |
- |
Mindre end eller lig med 0,43 % |
Kulstofækvivalent, kontrollerer svejsbarheden |
|
Pcm |
- |
- |
Mindre end eller lig med 0,25 % |
Knækfølsomhedsindeks |
|
Fe |
Resterende mængde (≈ 97%) |
Resterende mængde (≈ 97%) |
Resterende mængde (≈ 97%) |
Matrix element |
Fysiske egenskaber
|
Ejendom |
Værdi/område |
Testbetingelser |
|
Tæthed |
≈ 7,85 g/cm³ |
Rumtemperatur (20 grader) |
|
Smeltepunkt |
≈ 1420-1460 grader |
--- |
|
Elastikmodul |
≈ 207 GPa |
Rumtemperatur |
|
Termisk ledningsevne |
≈ 50 W/(m·K) |
Rumtemperatur |
|
Termisk udvidelseskoefficient (20-100 grader) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Poissons forhold |
≈ 0.28 |
Rumtemperatur |
Mekaniske egenskaber (typisk værdi)
|
Præstation |
PSL1 |
PSL2 |
Implementeringsstandarder |
|
Minimum udbyttestyrke |
415 MPa |
415 MPa |
API Spec 5L / ISO 3183 |
|
Maksimal udbyttestyrke |
- |
565 MPa |
API Spec 5L / ISO 3183 |
|
Minimum trækstyrke |
520 MPa |
520 MPa |
API Spec 5L / ISO 3183 |
|
Maksimal trækstyrke |
- |
760 MPa |
API Spec 5L / ISO 3183 |
|
Forlængelse |
Større end eller lig med 22 % |
Større end eller lig med 22 % |
API Spec 5L |
Bemærk: 'X60' i API 5L X60 refererer til den mindste flydespænding på 60.000 psi (ca. 415 MPa), hvor tallet repræsenterer enheden af kilopounds per square inch (ksi). Rørmaterialets faktiske flydespænding varierer typisk fra 430 til 510 MPa, og trækstyrken varierer fra 530 til 610 MPa.
Gældende medier
1. Naturgas, råolie og raffineret olie: Høj-lang-hovedtransmissionsledning
2. Vand og gylle: Lang-vandrørledninger, gylletransport
3. Kemiske medier: Høj-væskerørledninger i kemiske fabrikker
4. Bygas: Bygasdistributionsnetværk med-højtryk
5. Konstruktionsrør: Bygningskonstruktioner, offshore platformsovertræk (ikke-ætsende miljøer)
6. Generelle ætsende miljøer: Konventionel jord, atmosfære, ferskvand
Bemærk: API 5L X60 er ikke egnet til høj-temperatur, højt-tryk, stærkt sure medier (såsom varm koncentreret saltsyre og flussyre). I syreholdige olie- og gasmiljøer, der indeholder H₂S, bør der vælges specialkvalitetsmaterialer specificeret i Appendiks J til API 5L PSL2 (syre-bestandige rør X60MS / L415MS), med yderligere kontrol over svovlindholdet (mindre end eller lig med 0,002%), hårdhed (mindre end eller lig med 250IC modstand) og HVIC.
Produktform og fremstillingsproces
Sømløst stålrør (Sømløs)
Proces: Varmvalsende piercing + forlængervalsning
Diameterområde: 21.3 - 1067 mm (1/2" - 42")
Vægtykkelsesområde: 2 - 150 mm
Funktioner: Sømløs,-højtryksbæreevne, velegnet til-højtryksolie- og gasledninger
Typiske applikationer: høj-væsketransport, olie- og gasbrøndsamling og transmissionsrørledninger
Lige søm høj-Svejset rør med høj frekvensmodstand (ERW)
Proces: Varm-valset spole → Koldbøjningsformning → Høj-svejsning
Ydre diameterområde: Typisk mindre end eller lig med 610 mm (24")
Vægtykkelsesområde: Typisk Mindre end eller lig med 20 mm
Funktioner: Høj dimensionel nøjagtighed, høj produktionseffektivitet og betydelige omkostningsfordele
Typiske anvendelser: mellem- og lavtryks-olie- og gasforgreningsledninger, bygasrørledninger og strukturelle rør
Svejsevarmeinputkontrol: Høj-svejsning ved større end eller lig med 100 kHz (PSL2-krav) for at sikre stabil svejsekvalitet
Spiral nedsænket buesvejset rør (SSAW)
Proces: Varm-valset spole → Spiralformning → Dobbelt-dykket buesvejsning
Ydre diameterinterval: Typisk 219 - 2500 mm
Vægtykkelsesområde: 6 - 25 mm
Funktioner: Den store diameter giver betydelige fordele, hvilket gør det muligt for stålstrimler af samme bredde at producere forskellige diametre. Spændingen ved spiralsvejsninger er kun 75-90 % af den ved lige sømme, hvilket gør dem i stand til at modstå højere tryk. Teoretisk kan de kontinuerligt fremstilles i ubegrænsede længder.
Typiske anvendelser: vand-/gastransmissionsrørledninger med stor-diameter, offshore-ingeniørkappe
Lige søm nedsænket buesvejset rør (LSAW)
Proces: Stålplade → JCOE-formning / UOE-formning → Dobbelt-sidet nedsænket buesvejsning
Ydre diameterinterval: 406 - 1620 mm (16" - 64")
Vægtykkelsesområde: 6 - 50 mm
Funktioner: Korte svejsninger, lavt forbrug af svejsemateriale, bred vifte af ydre diameter og vægtykkelse
Typiske anvendelser: høj-lang--langdistancetransmissionsrørledninger, undersøiske rørledninger, olie- og gasindsamlings- og transportledninger
Gældende standarder og leveringsbetingelser
Standard: API Spec 5L, ISO 3183, GB/T 9711
Produktspecifikationsniveau: PSL1 (Basic Level), PSL2 (Enhanced Level)
Leveringstilstand: Varmt-valset, kontrolleret valsning (TMCP), normaliseret, normaliseret valsning, varmebehandling (quenching + temperering) osv.
Slutbehandling: Flade ender, skrå ender, gevindender, specialtilpasningsender
Certifikat: Når PSL2-kravene overholdes, skal der leveres et overensstemmelsescertifikat (SR15.1 obligatorisk), og fuld-processporbarhed skal implementeres (SR15.2 obligatorisk).
Behandlingsregime og svejsenøglepunkter
Den endelige ydeevne af API 5L X60 afhænger af den TMCP kontrollerede rullende og kontrollerede afkølingsproces:
1. Controlled Rolling and Controlled Cooling (TMCP, bruges til at opnå en fin-mikrostruktur og optimale mekaniske egenskaber):
Opvarm til 1100-1200 grader for groft valsning, udfør derefter kontrolleret valsning med stor reduktion i 850-950 graders efterbehandlingstemperaturområde (valsning i ikke-omkrystallisationszonen), efterfulgt af kontrolleret afkøling inden for 600-800 grader. Dette resulterer i en ensartet og fin ferrit + perlit mikrostruktur (kornstørrelse typisk større end eller lig med 9), hvilket sikrer en afbalanceret kombination af styrke og sejhed. For sure serviceledningsrør er TMCP den foretrukne procesvej for at undgå udfældning af skadelige faser.
2. Efter-varmebehandling af svejsning (hvis påkrævet):
Hvis afspænding er påkrævet efter rørringsvejsning, kan der udføres efter-svejsevarmebehandling ved 550-650 grader i 1-2 timer. Varmebehandling efter svejsning bør være opmærksom på at kontrollere opvarmnings- og afkølingshastighederne for at undgå at påvirke grundmaterialets mikrostruktur og egenskaber.
Vigtig påmindelse:
I konventionelle olie- og gastransmissionsmiljøer uden H₂S er afspændingsvarmebehandling typisk ikke påkrævet efter svejsning.
For rørledninger i et surt miljø (indeholdende H₂S) kræves nøje overholdelse af Appendiks J til API 5L PSL2 for at forhindre overdreven hårdhed (mindre end eller lig med 250 HV) forårsaget af ukorrekt efter-svejsevarmebehandling.
Under svejsning kræves streng kontrol af varmetilførsel (anbefalet 0,5-2,5 kJ/mm) og interpass-temperatur (typisk Mindre end eller lig med 100 grader) for at forhindre, at korn bliver groft i den varmepåvirkede zone og overdreven hårdhed.
API 5L X60 (L415) er velegnet til-højtryksolie- og gas-lang-transmissionsrørledninger, marinerørledninger og strukturelle rør med høj-styrke. Det anbefales til brug i følgende områder:
Ansøgningsfelter
-
Lange-hovedtransmissionsledninger til olie og naturgas
● Højtryks-lang-hovedrørledninger til olie- og gastransport
● Undersøiske rørledninger, marine stigrør
● Hovedsamlings- og transmissionsledninger til store gasfelter, hovednetværk for naturgasledninger -
By--gasrørledningsnetværk
● Hovedrørledningsnetværk for gastransmission og distribution i byer-
● Hovedrørledninger til ind- og udløb af gashøj-højtryksreguleringsstationer i byområder -
Vandtransport og kunstvandingsteknik
● Lang-Højtryksvandtransmissionsledning-
● Ledsagende rørledninger til store-vandbevaringsprojekter -
Kemiteknik og industrielle-højtryksrør
● Kemiteknik og industrielle-højtryksrør
● Kraftværks-højtrykscirkulerende vandrør -
Strukturelle slanger (høj styrke)
● Jakke til offshore platform (sektion med høj-styrke)
● Rør til pælefundamenter af store broer
● Stålkonstruktionsstøtterør til-højhuse
● Konstruktionsrør til offshore vindkraftfundamenter
Levering og tilpasning
Vi tilbyder fleksible og pålidelige forsyningskædeløsninger for at sikre, at du modtager API 5L X60 linjerør, der perfekt matcher dine projektkrav.
|
Form |
 Sømløst stål
Rør |
 Lige søm modstand
Svejset rør (ERW) |
 Spiral neddykket bue
Svejset rør (SSAW) |
 Lige søm nedsænket bue
Svejset rør (LSAW) |
|---|---|---|---|---|
|
Konventionel rækkevidde |
Udvendig diameter: 21.3 - 1067 mm; |
Udvendig diameter: 21.3 - 610 mm; Vægtykkelse: 2 - 20 mm |
Udvendig diameter: 219 - 2500 mm; Vægtykkelse: 6 - 25 mm |
Udvendig diameter: 406 - 1620 mm; Vægtykkelse: 6 - 50 mm |
|
Mulighed for tilpasning |
Varmt-sømløse rør, fast-skæring, skråbearbejdning, rørendegevind, særlige varmebehandlingsbetingelser |
Høj-frekvent lige-sømsvejsede rør, fast-skæring, skråbearbejdning, galvanisering/plastbelægningsbehandling |
Stor-diameter spiralsvejsede rør, fast-skæring, skråbearbejdning, anti-korrosionsbelægning (FBE/3PE) |
JCOE/UOE-formning, længdeskæring, skråbearbejdning, speciel rørendebehandling |
Hvorfor vælge os? - Pålidelig teknisk teknologi. Pålidelig levering.
Vi er ikke kun en leverandør, men en betroet materialepartner for dig i Kina.

Vertikalt integreret produktion
Ejer 20.000㎡ anlæg med 10+ automatiserede linjer (8,000+ tons/år). Internt-værktøjs- og matricecenter muliggør hurtig tilpasning og effektiv omkostningskontrol - ingen mellemmandsopmærkning.

Streng kvalitetskontrol på alle stadier
Fuld sporbarhed på tværs af vigtige QC-kontrolpunkter gennem hele produktionen. 100 % i overensstemmelse med ASTM/ASME-, EN- og GB-standarderne. Materialetestrapporter tilgængelige med hver forsendelse.

Pålidelig levering og eksportemballage
10+ års eksport til Europa, Nordamerika, Sydøstasien og Mellemøsten med vandtæt og anti-rustbeskyttelse kombineret med fleksible forsendelsesmuligheder sikrer sikker og-ankomst.

Prøvevalidering før masseproduktion
Vi leverer gratis prøver til kvalitetskontrol, så du kun kan placere bulkordrer efter godkendelse. Vi sikrer konsistens fra prøve til masseproduktion ved nøjagtige dimensionsmålinger og gennemsigtig fremstilling.
FAQ
Q: Hvad er de vigtigste fordele ved API 5L X60?
Q: Hvad er forskellen mellem API 5L X60 PSL1 og PSL2? Hvordan vælger man mellem dem?
Q: Hvad er forskellene mellem API 5L X42, X52, X60 og X65? Hvordan vælger man blandt dem?
Q: Hvad er den maksimale driftstemperatur for API 5L X60?
Q: Hvad er svejseydelsen af API 5L X60?
Q: Hvad er korrosionsbestandigheden af API 5L X60?
Q: Kan API 5L X60 erstatte ASTM A53 eller X52?
Populære tags: api 5l x60, Kina api 5l x60 producenter, leverandører, fabrik


